
Medidor de vácuo de diafragma de capacitância vs medidor Pirani
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-29 Origem:alimentado
Em ambientes de vácuo de processo crítico, a seleção da tecnologia de medição de pressão errada leva a graves perdas de lote. Isso compromete a qualidade do filme fino e causa paradas desnecessárias do equipamento. Os engenheiros enfrentam constantemente esta realidade ao equipar câmaras de vácuo complexas. Embora ambos os tipos de manômetros operem na faixa de vácuo médio a médio, eles representam abordagens totalmente diferentes para medição de pressão. Os sistemas de força física direta se comportam de maneira radicalmente diferente dos sensores indiretos de condutividade térmica. A má compreensão desses mecanismos fundamentais muitas vezes inviabiliza operações de fabricação altamente sensíveis. Este guia elimina as alegações de marketing padrão para fornecer uma comparação técnica rigorosa e focada na engenharia. Você aprenderá como especificar o sensor exato necessário com base em suas necessidades de precisão e composições operacionais de gases.
Principais conclusões
Princípio de medição: Os medidores de diafragma capacitivo medem a pressão absoluta e independente de gás por meio da deflexão física do diafragma; Os medidores Pirani medem a pressão indireta com base na condutividade térmica do gás.
Precisão do processo: Um medidor de vácuo manômetro capacitivo oferece precisão incomparável (geralmente <0,5% da leitura) para processos críticos, enquanto um medidor de vácuo Pirani fornece visibilidade de faixa mais ampla com menor precisão de linha de base (normalmente 10-20%).
Custo vs. Capacidade: Os medidores Pirani oferecem uma solução altamente econômica para monitoramento geral de linhas externas, enquanto os medidores de capacitância exigem um investimento inicial mais alto, justificado por rigorosas exigências de conformidade e controle de processo.
Diferenças Fundamentais em Tecnologias de Medição
Medição Direta: Medidores de Diafragma de Capacitância (CDG)
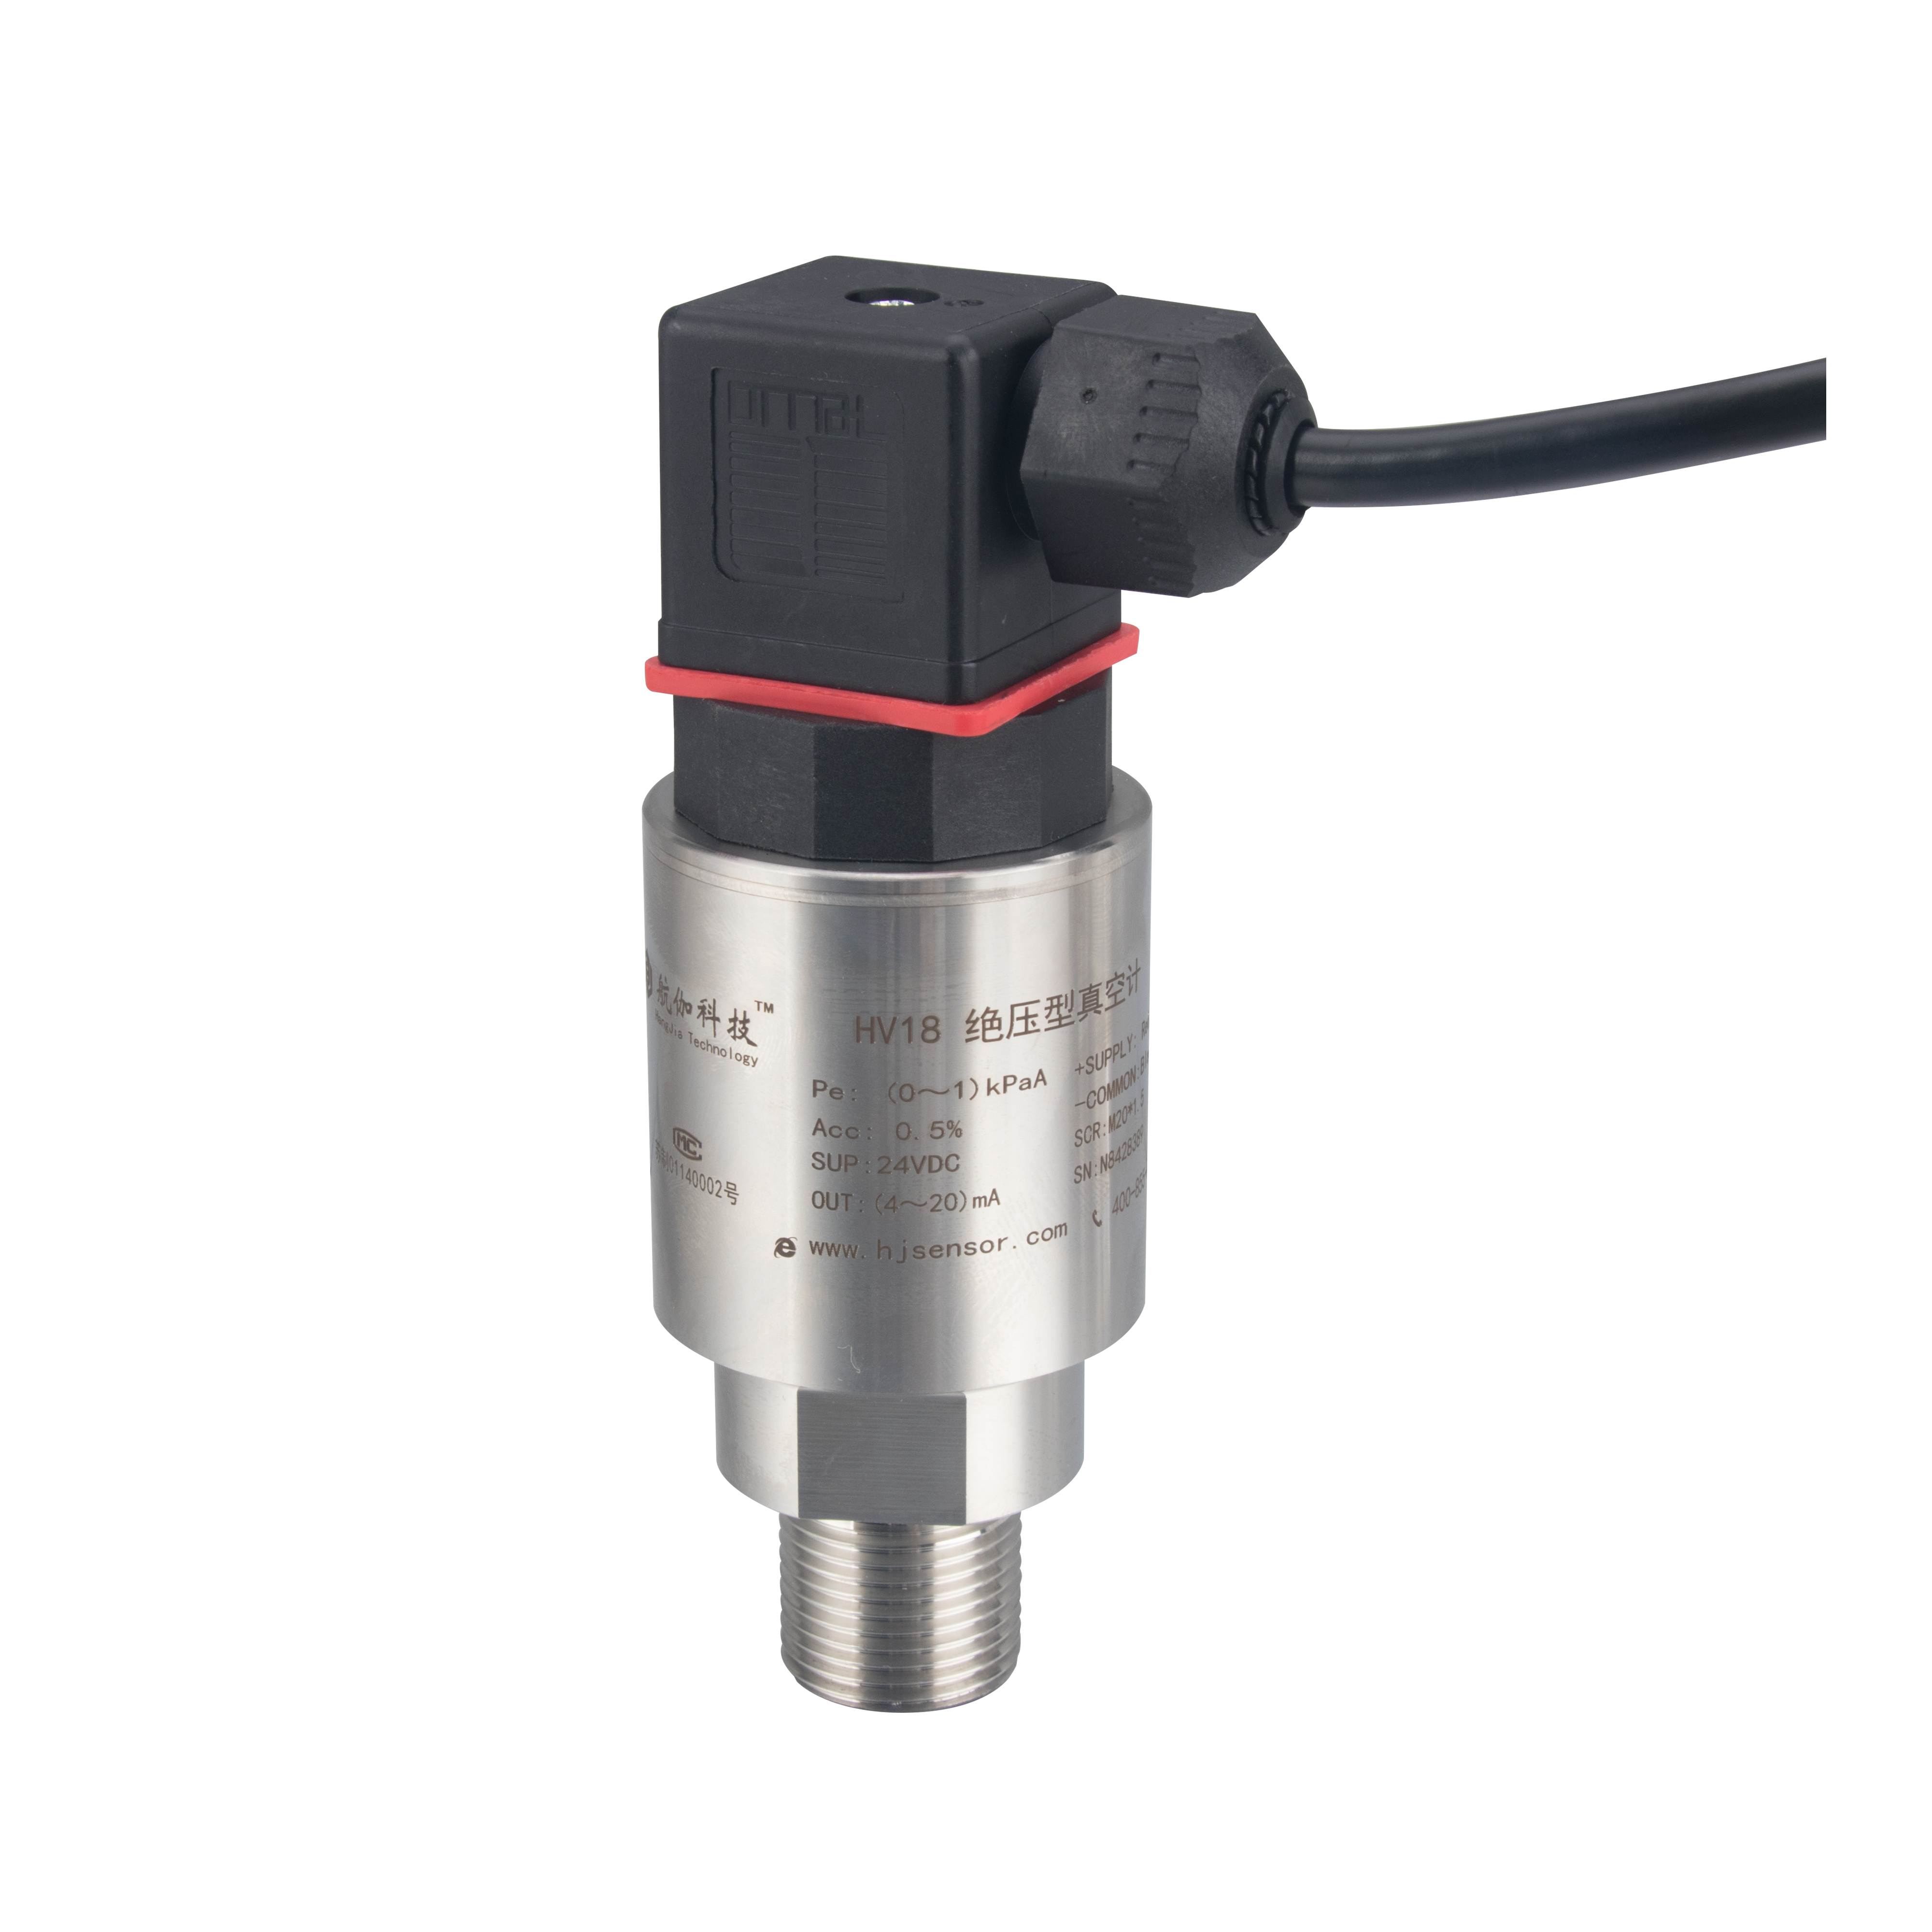
A medição direta da pressão depende inteiramente da realidade mecânica. As moléculas de gás exercem força física contra uma membrana flexível e altamente sensível. Esta membrana normalmente consiste em Inconel ou material cerâmico especializado. À medida que a pressão da câmara flutua, o diafragma desvia ligeiramente. Esta deflexão microscópica altera a capacitância elétrica entre o diafragma móvel e um eletrodo interno fixo. Circuitos internos avançados convertem essa mudança de capacitância específica em uma medição de pressão legível e altamente precisa.
Este design físico oferece uma enorme vantagem de processo. Ele fornece uma medição verdadeira e absoluta. A força mecânica de impulso permanece idêntica, independentemente das espécies específicas de gás presentes dentro da sua câmara. Nitrogênio, argônio, hélio e gases precursores altamente reativos empurram igualmente a membrana. Você nunca precisa ajustar a calibração do medidor ao trocar gases de processo. Esta completa independência de gás torna um medidor de vácuo capacitivo uma necessidade absoluta para aplicações químicas complexas.
Medição indireta: o medidor de vácuo Pirani
Os medidores térmicos operam com base em um princípio científico indireto completamente diferente. Eles medem a pressão do vácuo por meio da transferência contínua de calor, em vez da força física. Um filamento de fio fino fica exposto dentro do tubo do sensor principal. A eletrônica interna do medidor aquece constantemente esse filamento até uma temperatura operacional específica. As moléculas de gás circundantes colidem diretamente com este fio quente. Essas colisões moleculares aleatórias afastam fisicamente o calor do delicado filamento.
À medida que a pressão da câmara cai, existem menos moléculas de gás para remover esse calor. O sistema interno mede cuidadosamente a energia elétrica necessária para manter a temperatura exata do filamento. Este nível de potência se correlaciona matematicamente com a pressão do vácuo. No entanto, este método indireto cria uma grave limitação funcional. É completamente dependente de gás. Diferentes gases conduzem calor em taxas totalmente diferentes. O hélio remove o calor rapidamente, enquanto o argônio remove o calor lentamente. Os fabricantes tradicionalmente calibram um medidor de vácuo Pirani para nitrogênio padrão. Se você medir o argônio sem aplicar fatores de conversão algorítmicos complexos, sua leitura de pressão será inerentemente imprecisa.
Avaliação de Desempenho: Precisão, Alcance e Dependência de Gás
Tolerâncias de precisão e resolução
Os processos de vácuo reativo exigem um controle de fluxo de gás incrivelmente rigoroso. Você deve manter os pontos de ajuste de pressão exatos para obter rendimentos confiáveis. Sensores de membrana mecânica oferecem precisão incomparável para essas tarefas. Unidades comerciais de alta qualidade fornecem rotineiramente uma precisão de linha de base melhor que 0,25% a 0,5% da leitura real. Essa precisão permanece altamente estável em toda a escala de medição designada. Os engenheiros de processo contam com essa tolerância rígida para alimentar dados precisos em controladores de fluxo de massa crítica.
Os sensores de fio térmico oferecem precisão de nível de referência. Eles normalmente operam dentro de uma margem de erro mais ampla de 10% a 20%. Além disso, eles se tornam altamente não lineares nos extremos de sua faixa operacional funcional. Perto da pressão atmosférica padrão, a curva de condutividade térmica específica se achata completamente. Perto de faixas de alto vácuo, a perda de calor por radiação térmica supera a perda de calor por condução de gás padrão. Você deve evitar o uso de sensores térmicos para controle rigoroso de processos automatizados.
Comparação de desempenho do medidor de vácuo
Métrica de desempenho | Medidores de Membrana Mecânica | Medidores de fio térmico |
|---|---|---|
Tipo de medição | Direto (Força Física) | Indireto (Perda Térmica) |
Dependência de Gás | Completamente Independente | Altamente Dependente |
Precisão Padrão | <0,5% da leitura | 10% - 20% Típico |
Faixa Dinâmica | Estreito (3-4 décadas por medidor) | Amplo (atmosfera para $10^{-4}$ Torr) |
Resistência à Contaminação | Excelente (Eletrônica Isolada) | Ruim (filamento exposto) |
Amplitude e escala de medição
Os sensores térmicos proporcionam excelente visibilidade geral da amplitude de medição. Uma única unidade de sensor térmico pode rastrear a pressão do sistema desde a atmosfera total até a faixa de $10^{-4}$ Torr. Essa faixa dinâmica excepcionalmente ampla os torna excelentes para monitoramento geral de sistemas. Os operadores podem observar todo o ciclo de bombeamento do sistema usando apenas um dispositivo sensor instalado.
Medidores mecânicos diretos enfrentam limitações específicas de faixa dinâmica por projeto. Sua extrema precisão física restringe inerentemente sua amplitude de medição. Uma única membrana metálica só pode flexionar uma distância limitada antes de perder a sensibilidade do sinal. A maioria dos medidores diretos cobre com precisão apenas três a quatro décadas de pressão. Cobrir toda a faixa operacional, desde a atmosfera até o alto vácuo, freqüentemente requer uma configuração abrangente de vários medidores. Os engenheiros geralmente instalam sensores de 1.000 Torr, 10 Torr e 0,1 Torr juntos em um coletor para cobrir toda a janela do processo com precisão.
O desafio da mistura de gases
Muitos processos industriais avançados utilizam misturas de gases dinâmicas e em constante mudança. A destilação botânica introduz composições de vapor em evolução à medida que vários compostos vegetais evaporam sequencialmente. Os processos de pulverização catódica geralmente misturam argônio e oxigênio reativo no meio do ciclo para alterar as propriedades do filme. Alterar a composição do gás dentro da câmara altera imediatamente a condutividade térmica geral do ambiente.
Os sensores térmicos falham completamente sob estas condições dinâmicas. Você não pode aplicar um fator matemático estático de correção de gás a uma mistura em constante mudança. A eletrônica do sensor interpreta erroneamente as alterações nas propriedades térmicas como uma mudança de pressão real. Este fenômeno desqualifica imediatamente os sensores térmicos para controle rigoroso do ponto de ajuste em ambientes com mistura de gases. Os medidores mecânicos diretos ignoram totalmente essas mudanças complexas de composição. Eles medem estritamente a verdadeira força física.
Realidades de Implementação: Contaminação e Dinâmica Térmica
Riscos de degradação e contaminação do sensor
Os ambientes de fabricação de vácuo geralmente contêm subprodutos agressivos e degradantes. Vapores de óleo pesado retornam rotineiramente de bombas de desbaste mais antigas. Gases de polimerização complexos criam resíduos pegajosos e teimosos nas paredes da câmara. As partículas microscópicas flutuam agressivamente através da câmara durante aplicações de secagem industrial pesada. Esses contaminantes específicos ameaçam diretamente os elementos expostos do sensor de medição.
Os sensores térmicos permanecem excepcionalmente vulneráveis a esta contaminação. Os vapores de óleo cobrem facilmente o delicado filamento do fio quente. Este revestimento indesejado altera drasticamente a emissividade natural e o perfil térmico do fio. A eletrônica do medidor deve então aplicar energia extra para manter a temperatura definida. Isso cria um desvio grave e agravado da linha de base ao longo do tempo. Eventualmente, a contaminação por partículas pesadas causa a queima completa do filamento. Os operadores devem desmontar o sistema para substituir ou reconstruir o sensor com frequência.
Sensores mecânicos diretos oferecem robustez drasticamente superior em condições adversas. A eletrônica de medição interna fica segura atrás de uma barreira forte e resistente à corrosão. Gases de processo agressivos apenas tocam a superfície resistente do Inconel ou da alumina. Esta separação física melhora enormemente a vida útil funcional do sensor. Você pode implantar essas unidades robustas com confiança em ambientes químicos altamente agressivos, sem temer falhas repentinas.
Sensibilidade à temperatura e condensação
A condensação do processo representa uma grande ameaça funcional aos sensores de membrana mecânica. Precursores químicos que não reagiram podem facilmente condensar na face fria da membrana do sensor. Esta condensação adiciona massa física microscópica ao próprio diafragma. A massa adicionada impede que a membrana fina flexione adequadamente, causando desvio zero imediato e permanente. Os operadores devem evitar absolutamente esta condensação para manter a precisão crítica.
Os engenheiros resolvem esse desafio físico usando sensores aquecidos ativamente. Os projetistas de processos podem especificar unidades de vacuômetro manômetro capacitivo aquecidas internamente a 45°C, 100°C ou até 160°C. O aquecedor elétrico interno mantém a membrana significativamente mais quente que o gás do processo circundante. Esta barreira térmica nítida evita completamente a condensação de subprodutos na superfície crítica de medição. Enquanto isso, os sensores de fio térmico não aquecidos permanecem altamente sensíveis às flutuações padrão da temperatura ambiente, a menos que apresentem circuitos complexos de compensação de temperatura ativa.
Alinhando o tipo de medidor com as aplicações industriais
Quando especificar sensores mecânicos diretos
Processamento de semicondutores e filmes finos: Os sistemas modernos de deposição química de vapor (CVD), deposição física de vapor (PVD) e gravação por plasma exigem precisão absoluta. Você deve regular a pressão da câmara de forma totalmente independente da mistura de gases reativos. Essas janelas de processo rigorosas exigem detecção mecânica direta.
Liofilização Farmacêutica: A liofilização industrial remove com segurança a umidade de medicamentos críticos sob vácuo profundo. O vapor de água pesado domina a câmara durante este ciclo. Você precisa de determinação absoluta e independente de umidade para garantir o sucesso do lote e a conformidade regulatória.
Fabricação avançada de telas planas: Câmaras de vácuo em grande escala exigem redes de controle de fluxo de massa altamente precisas. Qualquer ligeiro desvio de pressão prejudica a uniformidade do revestimento da tela no extenso substrato de vidro.
Quando especificar sensores térmicos
Load-Lock e monitoramento Foreline: Os operadores do sistema simplesmente precisam de uma verificação básica de bombeamento aqui. Você só precisa saber exatamente quando a câmara atravessa com segurança para ativar as bombas turbo de alto vácuo. Os sensores térmicos realizam perfeitamente essa tarefa simples.
Vácuo Industrial Geral: Operações pesadas de secagem botânica e fornos metalúrgicos a vácuo padrão raramente exigem precisão decimal absoluta. Tendências aproximadas de pressão fornecem dados acionáveis suficientes para gerenciar o processo de maneira eficaz.
Evacuação de HVAC e refrigeração: Os técnicos de campo que realizam vácuos profundos em linhas de refrigeração precisam de ampla visibilidade. Eles só precisam confirmar se o sistema de tubulação atinge uma linha de base aceitável antes de carregar novos refrigerantes.
Estrutura de decisão: listando seu próximo medidor de vácuo
A seleção da tecnologia de sensor correta requer uma abordagem analítica altamente estruturada. Siga esta rigorosa estrutura de engenharia para garantir a compatibilidade ideal do processo e evitar incompatibilidades dispendiosas.
Defina o ambiente de gás: analise cuidadosamente seus gases operacionais. Você está bombeando um único gás inerte como nitrogênio seco? Ou você está lidando ativamente com misturas complexas e corrosivas? Misturas dinâmicas complexas exigem estritamente a detecção mecânica direta para evitar fatores de correção em constante mudança.
Estabeleça Limites de Precisão: Determine com precisão a tolerância real do seu processo. Uma variação de leitura de +/- 15% é perfeitamente aceitável para sua operação de desbaste? Ou você precisa de uma precisão de leitura rigorosa de 0,25% para controlar com precisão os controladores de fluxo de massa de gás reativo?
Determine a amplitude de medição necessária: Decida se você precisa de monitoramento contínuo da pressão atmosférica até a base. Se sim, escolha um sensor térmico de amplo alcance. Se você precisa estritamente de controle de janela de processo direcionado, selecione um conjunto de sensores mecânicos dimensionados com precisão.
Verifique os requisitos de integração: Verifique as especificações do controlador do seu equipamento mestre. Você precisa de saídas de tensão analógicas básicas? Ou seu sistema automatizado requer protocolos digitais avançados como EtherCAT, DeviceNet ou RS-485 para integração perfeita na fábrica?
Conclusão
A escolha final entre um medidor de vácuo com diafragma capacitivo e um medidor Pirani raramente é subjetiva. É ditado inteiramente pela tolerância do seu processo à dependência de gás e à contaminação física do sistema. Os sensores térmicos se destacam brilhantemente em ampla visibilidade e monitoramento simples do sistema. Por outro lado, os sensores mecânicos diretos fornecem a precisão absoluta e intransigente necessária para processos críticos de fabricação avançados.
Antes de adquirir novos sensores, audite formalmente as misturas de gases específicas da sua câmara. Revise atentamente seus procedimentos operacionais padrão. Nunca confie apenas nas especificações genéricas do fabricante. Você deve primeiro compreender completamente seu ambiente de processo exclusivo.
Consulte de perto um engenheiro de aplicações experiente para finalizar sua seleção técnica. Revise as fichas técnicas específicas do produto para corresponder exatamente aos seus tipos de flange, requisitos de temperatura e protocolos de comunicação. Acertar nesta especificação garante a estabilidade do processo a longo prazo e protege seus lotes de produção.
Perguntas frequentes
P: Um medidor Pirani pode medir com precisão o argônio ou o hélio?
R: Sim, mas apenas sob condições operacionais estritas. Seu controlador de vácuo deve permitir que você insira fatores de correção de gás específicos manualmente. O hélio conduz o calor muito mais rápido que o nitrogênio padrão, enquanto o argônio conduz o calor muito mais lentamente. Se sua mistura de gases operacionais mudar dinamicamente no meio do processo, os fatores de correção estática falharão completamente e suas leituras se tornarão altamente imprecisas.
P: Por que alguns sensores mecânicos diretos precisam ser aquecidos?
R: O aquecimento do conjunto do sensor evita contaminação interna grave. Gases de processo e subprodutos químicos que não reagiram condensam-se facilmente em uma membrana fria do sensor. Esta condensação física altera a massa do diafragma, causando desvio de leitura imediato e permanente. A elevação da temperatura do sensor até 160°C cria uma forte barreira térmica que impede esta condensação prejudicial.
P: Com que frequência esses sensores de vácuo devem ser calibrados?
R: Os medidores térmicos exigem ajustes de zero frequentes e recalibração ativa devido ao envelhecimento contínuo do filamento e à contaminação. Eles flutuam naturalmente ao longo de sua vida. Os sensores mecânicos diretos permanecem altamente estáveis por períodos muito mais longos. No entanto, você ainda deve submetê-los a uma calibração verificável anual para manter a conformidade estrita com os padrões de qualidade ISO e os protocolos de fabricação da indústria.


